

一、 雨水调蓄池防渗工程的技术要点
1.1 渗漏后果与风险分析
雨水调蓄系统防渗层一旦失效,将带来以下三重工程风险:
地下水与土壤污染风险: 汇集的雨水携带悬浮物、重金属及油类污染物。若防渗层失效,污染物将渗入地下土层,在工业园区与市政道路项目中污染风险尤甚。
结构安全与沉降隐患: 长期渗漏会导致池体基础浸泡软化,加剧不均匀沉降,严重时可引发地基开裂及池体结构破坏。
验收不合格与返工成本: 海绵城市建设验收对防渗性能有明确标准。满水试验不合格将导致池体排空重修,产生较高的返工成本与工期延误。
1.2 防渗系统工程的完整性
防渗工程不仅是膜材铺设,而是一套严谨的系统工程,涵盖:
基层处理 → 膜材选型 → 铺设裁剪 → 热熔焊接 → 检漏验收 → 保护层施工 → 回填压实
其中,热熔焊接与检漏验收是决定防渗系统整体成败的关键环节。
1.3 防渗膜与PP模块的结构配合
雨水收集PP模块(如800型、1000型、1200型等)构成调蓄池的结构骨架,提供储水空间与承载力;防渗膜则作为池体“内胆”,实现整体密封。模块拼合后存在棱角与接缝,对防渗膜的抗穿刺强度与延伸性能提出了较高的技术要求。
二、 土工膜选型与规格匹配
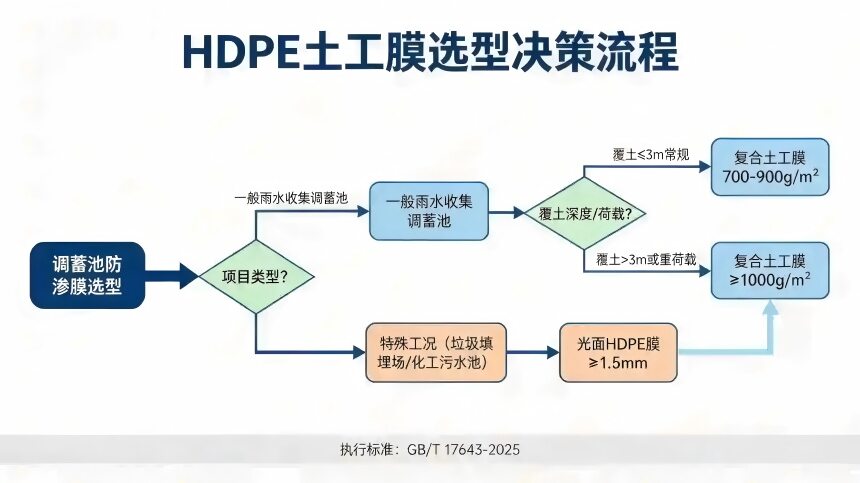
调蓄池防渗材料主要分为光面HDPE土工膜与复合土工膜两大体系:
| 对比维度 | 光面HDPE土工膜 | 复合土工膜(两布一膜) |
| 结构组成 | 单层高密度聚乙烯纯膜 | 无纺土工布 + HDPE膜 + 无纺土工布 |
| 防渗性能 | 优异 | 优异(双层土工布保护+中间膜层防渗) |
| 抗穿刺能力 | 一般,需配合基层缓冲层 | 较强,土工布提供双向缓冲保护 |
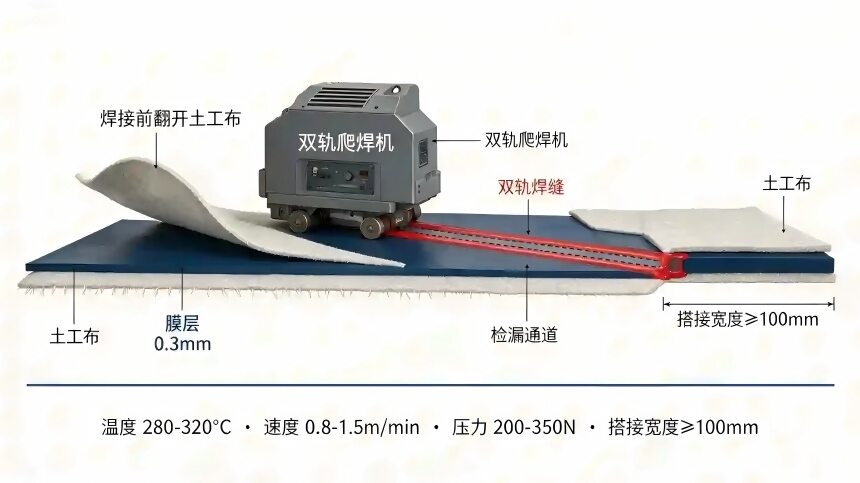
| 焊接与施工 | 双轨热熔焊、挤压焊 | 翻开土工布后对膜层进行热熔焊接 |
| 应用场景 | 垃圾填埋场、化工污水池等高防渗等级工程 | 雨水收集调蓄池(主流)、河道、人工湖 |
依据 GB/T 17643-2025《土工合成材料 聚乙烯土工膜》,防渗膜厚度偏差需控制在 ±10% 以内,拉伸强度 ≥25MPa,高密度聚乙烯原生树脂含量 ≥97.5%,碳黑含量 2.5%–3.0%。
2.2 不同应用场景选型建议
| 应用场景 | 推荐膜材 | 常用规格 | 选型依据 |
| 垃圾填埋场/尾矿库 | 光面HDPE膜 | 1.5mm–2.0mm | 高防渗等级,抗渗滤液腐蚀 |
| 蓄水池/水库 | 复合土工膜 | 700–1500g/m² | 根据池容与覆土深度配置 |
| 雨水收集PP模块调蓄池 | 复合土工膜(两布一膜) | 700–900g/m² | 抵抗模块棱角穿刺,700g/m²覆盖常规项目 |
2.3 PP模块调蓄池复合土工膜克重匹配
| 池容规模 | 覆土/荷载条件 | 推荐克重 | 选型说明 |
| ≤300m³ | 常规覆土(≤1.5m),无重载行车 | 500–700g/m² | 小型项目主流配置为700g/m² |
| 300–1000m³ | 常规覆土(1.5–3m) | 700–900g/m² | 中型项目主流区间 |
| ≥1000m³ | 重载区域(如消防车道下)或覆土>3m | 900–1200g/m² | 高水压、高荷载工程必须加厚 |
注: 700g/m²复合土工膜典型配比为“200g布 + 0.3mm膜 + 200g布”,能满足绝大多数常规调蓄池工程需求。克重增加主要提升土工布保护层的抗穿刺与加筋防护能力。选型需兼顾防渗要求与现场拉拽铺设的可操作性。
2.4 计量单位转换说明
注意: 对比材料方案时,应严格区分防渗膜净厚度与复合总克重,切勿直接等同。
2.5 核心物理性能指标
碳黑含量: 2.5%–3.0%
三、 基层处理技术要求
3.2 节点与阴阳角处理
4.1 焊接方式与适用场景
| 连接方式 | 适用范围 | 技术特点 |
| 热熔对接焊(双轨) | 大面积平面及长直焊缝 | 效率高,形成双轨焊缝及中间空腔,便于气压检测 |
| 挤压焊(单轨) | 异形部位、节点修补、穿管处 | 灵活性高,适用于狭小空间及T型交叉节点 |
| 缝合连接 | 复合土工膜外层土工布连接 | 仅用于土工布防滑移连接,不可替代防渗膜层热熔焊接 |
4.2 热熔焊接控制参数
| 控制参数 | 标准范围 | 说明 |
| 焊接温度 | 280–320°C | 过低导致虚焊,过高易烫穿膜体 |
| 焊接速度 | 0.8–1.5m/min | 匀速前进,保持焊缝均匀 |
| 焊接压力 | 200–350N | 保持充分熔合压实 |
| 搭接宽度 | 双轨焊 ≥100mm;挤压焊 ≥75mm | 保障有效密封宽度 |
试焊要求: 更换材料批次或厚度规格时,必须先在废料上进行试焊,确认温度与速度参数匹配后方可正式施焊。
4.3 施工组织与环境限制
4.4 节点与特殊部位焊接
铺设时段: 铺设的防渗膜应争取在当日完成焊接。隔日施焊须重新核验搭接宽度是否因温差收缩而改变。
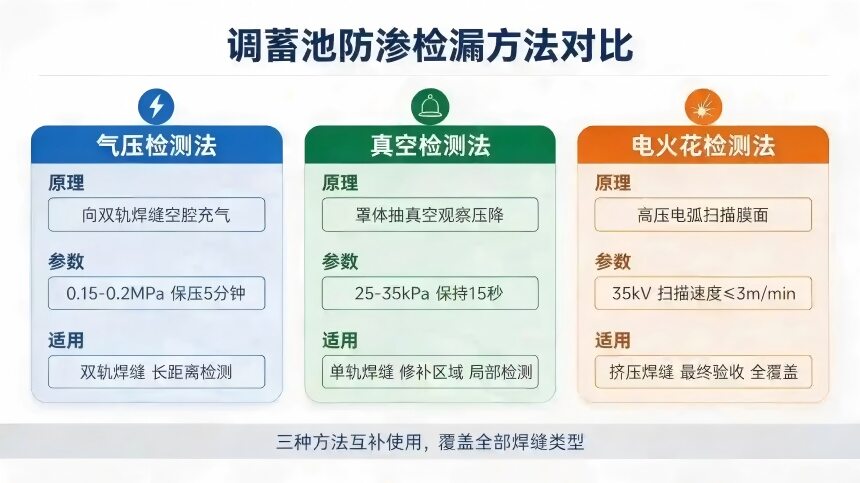
五、 质量检测与焊缝检漏
- 封堵待检测焊缝空腔两端。
- 插入测试针并充气至 0.15–0.2MPa。
- 保压 5 分钟,观察压力表读数。
- 若压力下降不超过起始值的 10%,即判定该段焊缝气密性合格。
5.2 真空检测法(适用于挤压焊及修补处)
- 在焊缝表面涂抹检漏液(肥皂水)。
- 扣上专用真空罩,抽负压至 25–35kPa。
- 保持 15 秒,观察有无气泡冒出,无气泡即为合格。
5.3 目视全数检查
六、 修补规范、成品保护与抗浮协同
| 缺陷类型 | 产生原因 | 修补工艺 |
| 虚焊/漏焊 | 温度不够、速度过快或搭接不良 | 清理表面,裁剪补丁采用挤压焊满焊覆盖 |
| 烫伤/焦化 | 焊接温度过高或停留时间过长 | 切除烫伤区域,铺设补丁采用挤压焊密封 |
| 刺穿/划痕 | 施工机械或尖锐物刺破 | 清理破损处,铺设超出破损边缘 ≥100mm 的补丁挤压焊密封 |
修补要求: 补丁材质须与母材一致;补丁边缘超出缺陷边缘不少于 100mm;修补完成后须重新进行真空或气压检漏测试。同一位置修补次数不得超过 2 次。
6.2 成品保护措施
- 保护层施工: 使用光面HDPE膜时,检测合格后须及时铺设 200–400g/m² 无纺土工布保护层;复合土工膜自身自带保护层。
- 回填作业规范: 防渗层紧邻的第一层回填物料须选用洁净细砂,铺设厚度 ≥100mm,严禁混入石块与硬质杂物。回填作业应由池顶向池壁方向推进,避免大型机械直接在膜面上行驶。
- 现场作业限制: 施工人员须穿软底鞋作业,严禁带钉鞋进场。
 返回列表


